

তাপমাত্রা নিয়ন্ত্রণ করার সময়POY (আংশিকভাবে বিন্যস্ত সুতা) উৎপাদন প্রক্রিয়াসুতার কাঙ্ক্ষিত গুণমান ও বৈশিষ্ট্য নিশ্চিত করার জন্য এটি অত্যন্ত গুরুত্বপূর্ণ। ব্যবহৃত সরঞ্জাম এবং প্রক্রিয়ার উপর নির্ভর করে নির্দিষ্ট তাপমাত্রা নিয়ন্ত্রণ পদ্ধতি ভিন্ন হতে পারে, তবে এখানে কিছু সাধারণ নির্দেশিকা দেওয়া হলো:
কাঁচামাল আগে থেকে গরম করুনএক্সট্রুশন প্রক্রিয়ায় প্রবেশের আগে, কাঁচামাল, যা সাধারণত পলিয়েস্টার চিপস, একটি নির্দিষ্ট তাপমাত্রায় গরম করে নেওয়া উচিত। এটি সাধারণত একটি হপার বা প্রিহিটিং চেম্বারে করা হয়। উপযুক্ত প্রিহিটিং তাপমাত্রার জন্য প্রস্তুতকারকের সুপারিশ অনুসরণ করুন।
এক্সট্রুশন প্রক্রিয়াএক্সট্রুশন প্রক্রিয়ায় আগে থেকে গরম করা পলিয়েস্টার চিপস গলিয়ে স্পিনারেটের মাধ্যমে বের করে ফিলামেন্ট তৈরি করা হয়। এক্সট্রুশনের সময় তাপমাত্রা নিয়ন্ত্রণ করতে নিম্নলিখিত বিষয়গুলো বিবেচনা করুন:
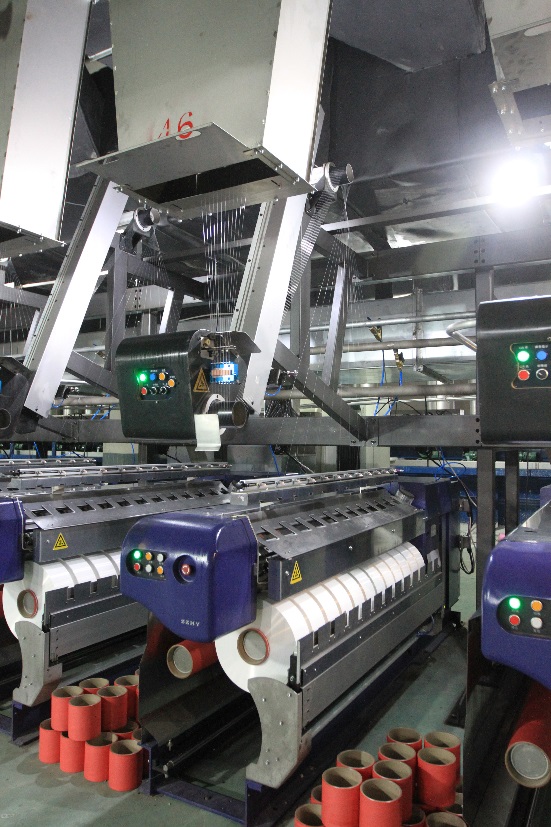
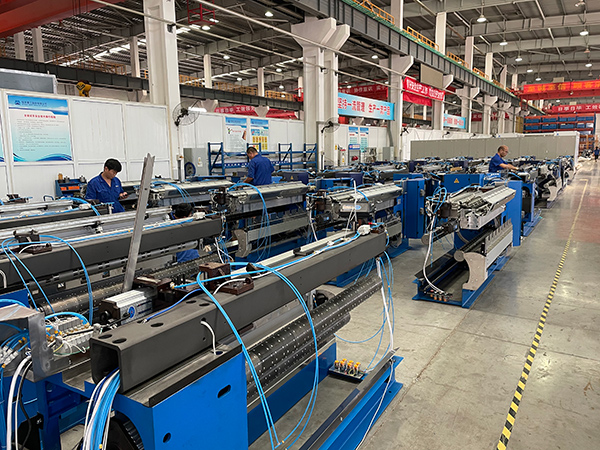
a.ব্যারেলের তাপমাত্রা:এক্সট্রুডার ব্যারেলে একাধিক হিটিং জোন থাকে, যার প্রতিটির নিজস্ব তাপমাত্রা নিয়ন্ত্রণ ব্যবস্থা রয়েছে। প্রক্রিয়াজাত করা পলিয়েস্টার চিপসের নির্দিষ্ট প্রয়োজনীয়তা অনুসারে এই জোনগুলির তাপমাত্রা সেটিংস সামঞ্জস্য করুন। সাধারণত, ফিড জোন থেকে মিটারিং জোনের দিকে তাপমাত্রা ক্রমান্বয়ে বৃদ্ধি পায়।
b. স্পিনারেটের তাপমাত্রা:স্পিনারেট, যাতে থাকা ক্ষুদ্র ছিদ্রগুলোর মধ্য দিয়ে গলিত পলিয়েস্টার বের হয়, সেটিকে একটি নির্দিষ্ট তাপমাত্রায় রাখতে হবে। কাঙ্ক্ষিত ফিলামেন্টের ব্যাস এবং বৈশিষ্ট্য অর্জনের জন্য এই তাপমাত্রা অত্যন্ত গুরুত্বপূর্ণ। প্রস্তাবিত স্পিনারেট তাপমাত্রার জন্য যন্ত্র প্রস্তুতকারকের নির্দেশিকা দেখুন।
নির্বাপণ:এক্সট্রুশনের পর, ফিলামেন্টগুলোকে কঠিন করার জন্য দ্রুত শীতল করা হয়। এই প্রক্রিয়ায় সাধারণত ফিলামেন্টগুলোকে বাতাস বা জলের মতো কোনো শীতলকারী মাধ্যমের মধ্যে দিয়ে চালনা করা হয়। সঠিক কঠিনীভবন নিশ্চিত করতে এবং ফিলামেন্ট আটকে যাওয়া বা বিকৃতির মতো যেকোনো অনাকাঙ্ক্ষিত প্রভাব প্রতিরোধ করার জন্য শীতলকারী মাধ্যমের তাপমাত্রা সতর্কতার সাথে নিয়ন্ত্রণ করা উচিত।
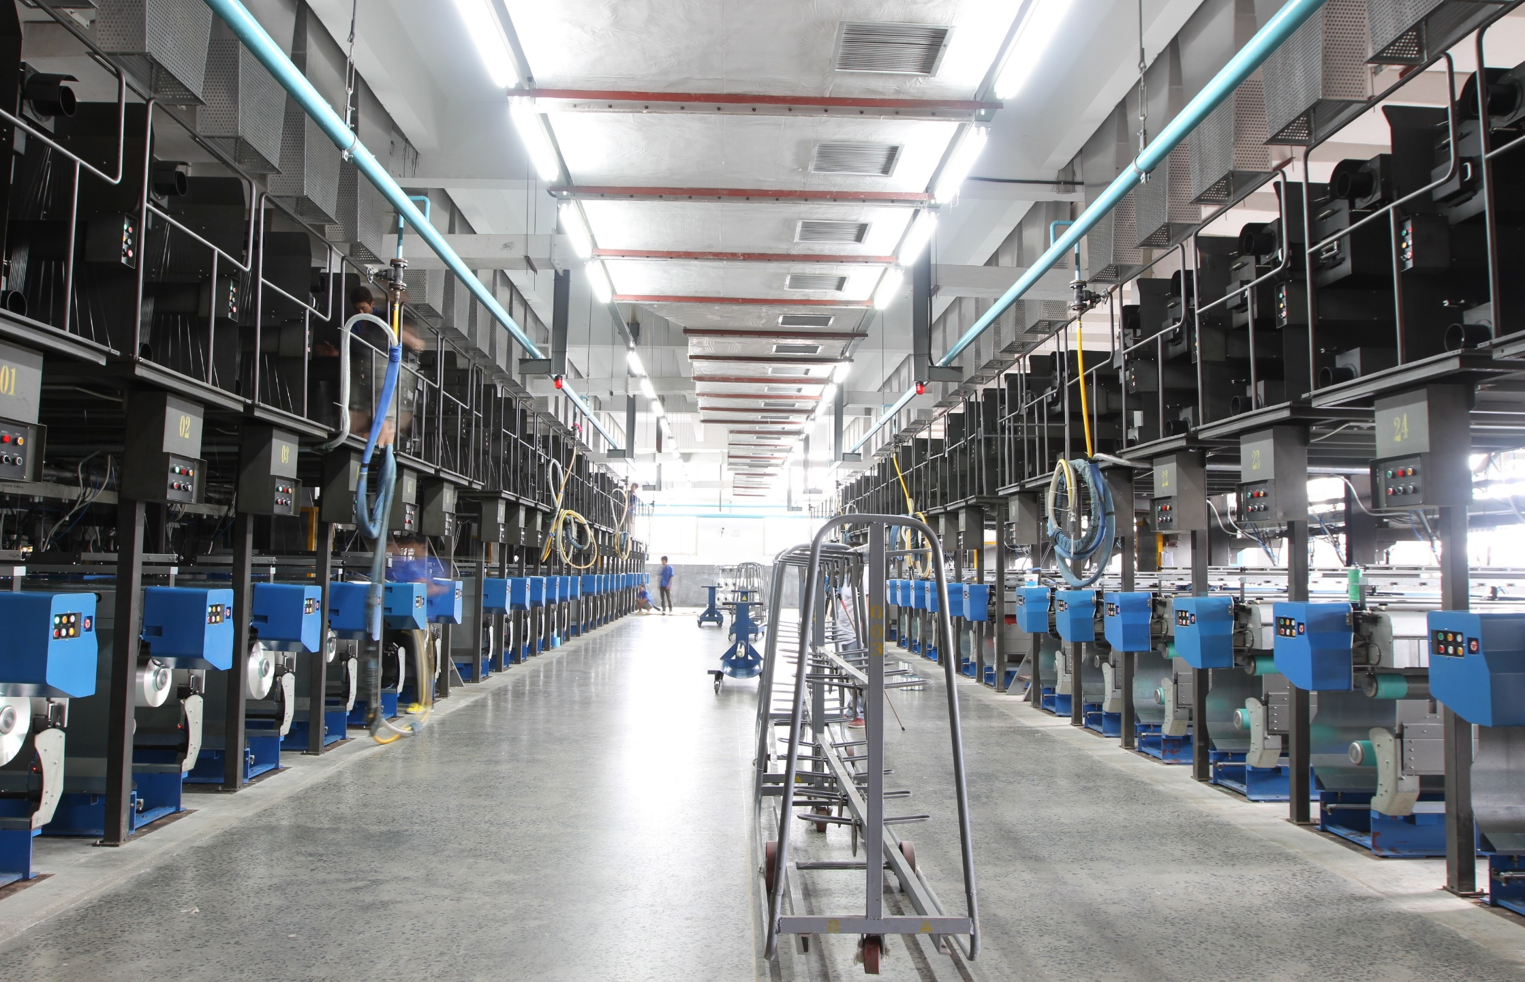
অঙ্কন/প্রসারণপলিমার চেইনগুলোকে বিন্যস্ত করতে এবং সুতায় কাঙ্ক্ষিত বৈশিষ্ট্য প্রদান করার জন্য ফিলামেন্টগুলোকে টানা বা প্রসারিত করা একটি গুরুত্বপূর্ণ ধাপ। এই প্রক্রিয়ার সময়, কাঙ্ক্ষিত মাত্রার বিন্যাস অর্জনের জন্য তাপমাত্রা নিয়ন্ত্রণ করা প্রয়োজন। উচ্চ তাপমাত্রা ভালোভাবে প্রসারিত হতে সাহায্য করে, কিন্তু অতিরিক্ত তাপমাত্রা ফিলামেন্টগুলোর গুণমান নষ্ট করে দিতে পারে। টানার তাপমাত্রা নির্ভর করে প্রক্রিয়াকৃত নির্দিষ্ট পলিমার এবং তার বৈশিষ্ট্যের উপর। প্রস্তুতকারকের সুপারিশ অনুসরণ করুন অথবা সর্বোত্তম টানার তাপমাত্রা নির্ধারণের জন্য পরীক্ষা চালান।
অ্যানিলিং:অ্যানিলিং হলো প্রসারিত সুতার অভ্যন্তরীণ চাপ কমাতে এবং এর স্থিতিশীলতা উন্নত করার জন্য করা একটি তাপীয় প্রক্রিয়া। সুতার নির্দিষ্ট প্রয়োজনীয়তার উপর ভিত্তি করে অ্যানিলিং-এর তাপমাত্রা এবং সময়কাল ভিন্ন হতে পারে। প্রস্তুতকারকের দেওয়া প্রস্তাবিত অ্যানিলিং প্যারামিটার অনুসরণ করুন অথবা সর্বোত্তম অবস্থা নির্ধারণের জন্য পরীক্ষা চালান।
ঘুরানোওয়াইন্ডিং করার সময় সুতার আকৃতি ও বৈশিষ্ট্য অক্ষুণ্ণ রাখা নিশ্চিত করতে এটিকে আরও ঠান্ডা করা হয়। ওয়াইন্ডিং প্রক্রিয়ায় সুতাকে একটি কুলিং চেম্বারের মধ্যে দিয়ে চালনা করা অথবা ঠান্ডা বাতাস বা জলের জেট ব্যবহার করা হতে পারে। তাপজনিত কোনো সমস্যা বা সুতার বিকৃতি রোধ করতে এই পর্যায়ে তাপমাত্রা নিয়ন্ত্রণ করুন।
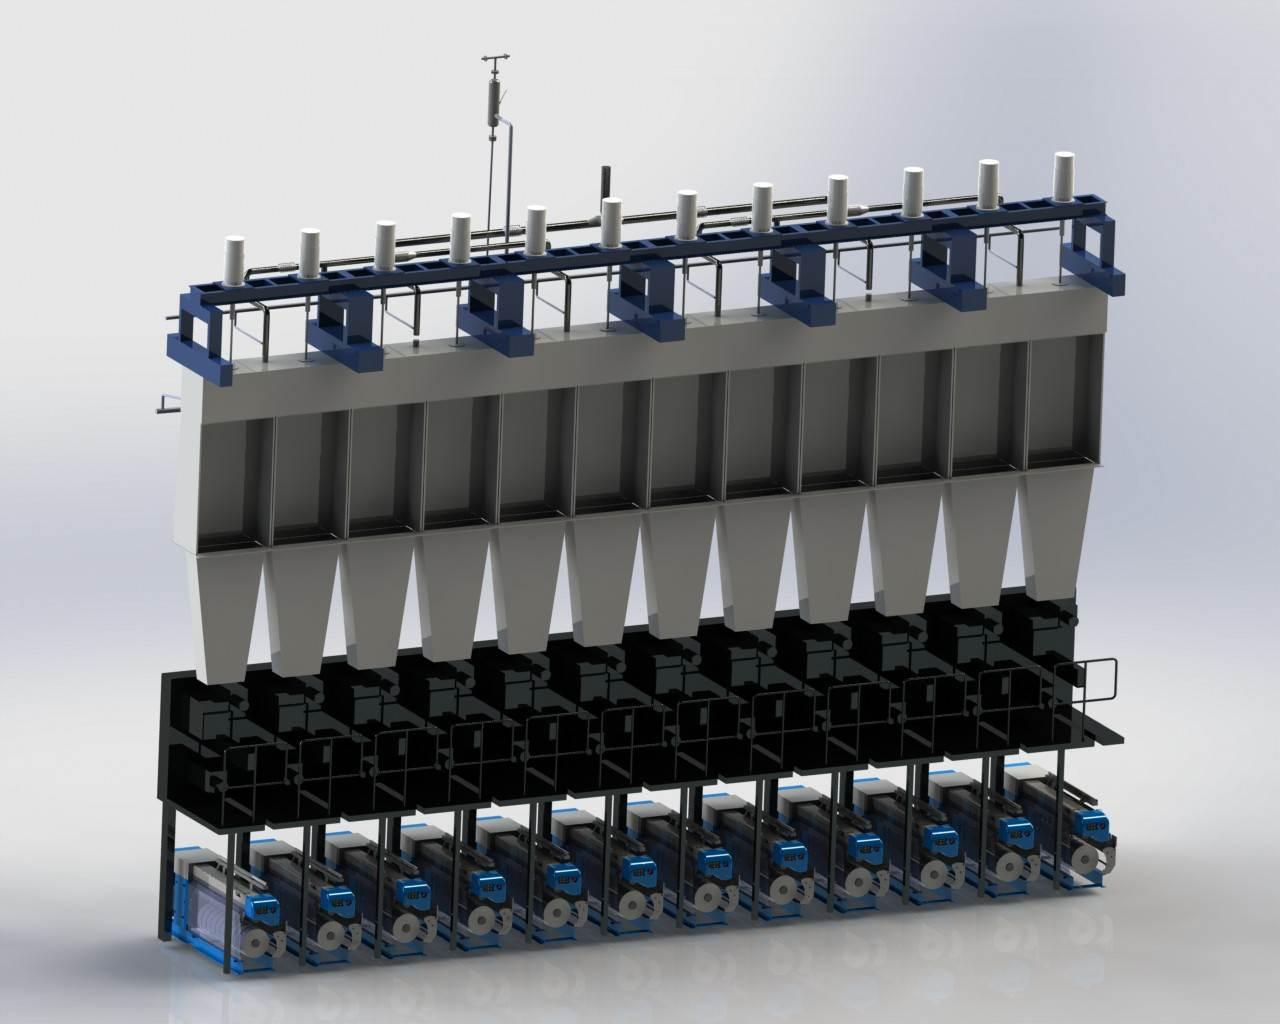
মনে রাখবেন, আপনার POY উৎপাদন লাইনে ব্যবহৃত সরঞ্জাম এবং প্রক্রিয়ার উপর ভিত্তি করে নির্দিষ্ট তাপমাত্রা নিয়ন্ত্রণের প্যারামিটারগুলো ভিন্ন হতে পারে। সরঞ্জাম প্রস্তুতকারকের নির্দেশিকা দেখে নেওয়া, পরীক্ষা চালানো এবং সুতার কাঙ্ক্ষিত বৈশিষ্ট্য ও গুণমানের প্রয়োজনীয়তার উপর ভিত্তি করে তাপমাত্রার সেটিংস অপ্টিমাইজ করা অত্যন্ত গুরুত্বপূর্ণ।
পোস্ট করার সময়: ২৯ মে, ২০২৩